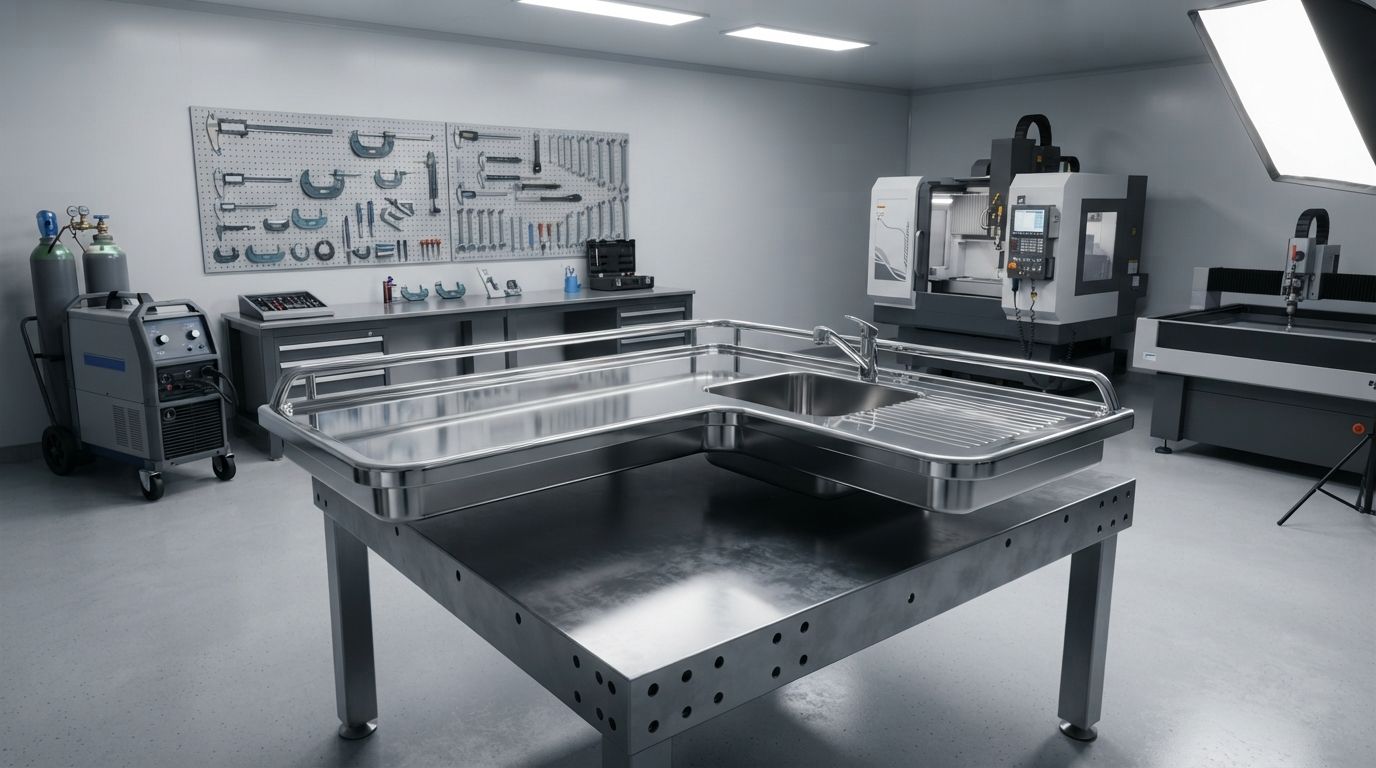
316Lステンレス鋼の船舶向けカスタム製作とは、AISI 316Lステンレス鋼板をCNCレーザー切断・TIG溶接・表面仕上げ・不動態化処理によって、スーパーヨットや商業船向けに特注機器を製作することです。316Lに含まれるモリブデンは、塩分を含む船舶環境で304が抵抗できない腐食に対して優れた耐性を発揮します。Vista Marineはイスタンブール・トゥズラの工場でギャレーカウンター・シンク・デッキ設備・換気フード・ランドリーベースを製作し、地中海の造船所に納品しています。
製作範囲
スーパーヨット向け製作品目
すべてのプロジェクトは船舶調査または設計ブリーフから始まります。カタログ品を仕入れて名称変更するようなことは一切しません——すべての製品はお客様の船の実測寸法に合わせて製作され、設計意図に照らして検証したうえで、合意した仕様どおりに仕上げてからイスタンブールを出荷します。
ギャレーカウンターシステム
一体型シンク・上部棚システム・オーブン架台・サービスパスを含む完全なギャレーカウンターセット。最大400kgの機器取付荷重に対応する補強アンダーブレースを装備。
プロジェクトを見る →シンク&排水システム
2mm板からの単槽・二槽シンク。一体型オーバーフロー・排水・排水管接続付き——1/1ガストロノームの鍋洗浄に対応するサイズ。排水ラインは標準で50mm BSP継手を使用。
プロジェクトを見る →デッキBBQステーション
316L製アウトドアデッキBBQハウジング。統合収納・折り畳みサービス棚・船舶用ガスバルブブロック・埋込式排水溝付き。チーク材デッキへの組込みまたは複合デッキへの取付に対応。
プロジェクトを見る →プール&スイミングプラットフォーム排水ストレーナー
スーパーヨットのプール・デッキ排水・スイミングプラットフォームグレーティング用レーザー切断316L有孔板ストレーナー。船舶用シーラントで床付けし、316L排水ボックスに溶接した面一取付フレーム。目詰まり防止形状でメンテナンス頻度を低減。
プロジェクトを見る →換気フード&キャノピー
グリースフィルターフレーム・UVランプ取付レール・バランスダンパーハウジングを一体化したギャレー換気キャノピー。換気エンジニアの風量要件から正しい面風速を実現するキャノピー形状を計算。
プロジェクトを見る →ランドリー防振ベース
船舶用プロフェッショナル洗濯機・乾燥機向け316L溶接慣性マスベース。各機種仕様と底板重量に応じた防振マウント仕様で設計。アイソレーターポケットをベース下部フレームに内蔵。
プロジェクトを見る →クルー食堂・パントリー内装品
クルー食堂ベンチ・ギャレー収納ラック・パントリー棚システム・カウンター下ゴミ箱収納。コンパクトスペースと高頻度使用向けに設計。全引出しシステムに転倒防止ロックとクローズドダンパーを標準装備。
プロジェクトを見る →カスタムデッキ家具フレーム
サンラウンジャー・デイベッドベース・バートロリー・屋外ダイニングテーブル構造用316L構造フレーム。オーナーズデザイナーの図面どおりに溶接し、指定に従いミラーまたはサテン仕上げ。
プロジェクトを見る →材料科学
316L vs 304:ヨットでグレードが重要な理由
両グレードは外観上まったく同じです。大半の環境で耐食性もほぼ同等です。違いが現れるのは塩化物の存在下——海水・塩風・次亜塩素酸ナトリウム系洗浄剤——であり、船舶環境においてこれは決定的な差となります。
| 特性 | AISI 316L | AISI 304 |
|---|---|---|
| クロム含有量 | 16–18% | 18–20% |
| ニッケル含有量 | 10–14% | 8–10.5% |
| モリブデン含有量 | 2〜3%(決定的な違い) | なし |
| 炭素含有量(Lグレード) | ≤0.03%(低炭素・溶接安定) | ≤0.08%標準 |
| 塩化物耐性 | 高——塩分環境での隙間腐食に耐性 | 中程度——塩化物環境で孔食が発生しやすい |
| 応力腐食割れ | 常温では耐性あり | 塩化物溶液中50℃超で発生リスク |
| 海水浸漬 | 適切な不動態化処理により浸漬部品に適用可 | 海水への長期浸漬は非推奨 |
| 溶接性 | 優秀——低炭素によりHAZでの炭化物析出を防止 | 良好——厚板溶接で炭化物鋭敏化リスクあり |
| 不動態化要件 | 製作後および表面研削後に必須 | 製作後に必須 |
| 一般的な船舶用途 | ギャレーカウンター・デッキ金物・プール排水・排気フランジ | 非船舶用商業キッチン・室内建築装飾 |
| 304比較の材料コスト割増 | 原板+8〜12% | 基準価格 |
Vista Marineの全製作品はAISI 316Lを最低基準としています。海水に常時浸漬する部品(シャフトシールハウジング・インレットストレーナー本体)には、ご要望によりデュプレックス2205またはスーパーデュプレックス2507を指定します。
私たちの工法
製作プロセス:調査から据付まで
造船所の厳しい公差と、既存の船体構造への製作物統合の複雑さは、規律ある工程管理を要求します。寸法を推測したり、陸上キッチンのテンプレートを船内スペースに当てはめたりすることは一切しません。
調査
地中海のどこにあっても船を訪問し、レーザー距離計とデジタル角度ゲージで実測します。船体の曲面・既設貫通部・機器クリアランス・構造フレーム位置をすべて記録します。遠隔地プロジェクトの場合は造船所のCADファイルを使用します。
CAD設計
調査データは48時間以内に工場CADシステムに移行されます。最小縮尺1:10の製作図面を作成し、サービス接続位置・クリアランス・材料仕様をすべて明記します。材料を切断する前にオーナーまたは造船所の承認を得ます。
製作
CNCプラズマまたはウォータージェット切断により複雑なプロファイルの寸法精度を確保します。板材成形はCNCプレスブレーキで実施。全工程でTIG溶接——可視面や食品接触部品にMIGは使用しません。表面仕上げ工程に移る前に溶接ビードを合意プロファイルに仕上げます。
仕上げ&不動態化
表面仕上げは合意した規格で実施——サテン(180番目縦目)・ミラー(600番目まで順次+バフ研磨)・電解研磨。電解研磨は微視的に滑らかな表面を生成しバイオフィルム付着を防止——食品接触部品全般に指定。全部品は最後の工程として硝酸不動態化処理を施し、加工後に酸化クロム保護層を回復させます。
納品&据付
部品は保護フィルムで梱包し専用木箱に入れ、いかなる港へも海上輸送または航空輸送します。据付チームが造船所または浮体上で直接作業します。複数部品の複雑なギャレー据付の場合は、梱包前に工場でドライフィット(仮組み)を行い、船への輸送前に組立確認を実施します。
ステンレス鋼ガイド
マリン製作のための技術ガイド。
製作 FAQ
よくある質問。
316Lステンレス鋼とは何か、そして「L」の表示はなぜ重要なのか? +
304ステンレス鋼がスーパーヨットに適さない理由は? +
不動態化とは何か、製作後に本当に必要か? +
ミラー仕上げとサテン仕上げの違いは?ヨットにはどちらが適切か? +
電解研磨とは何か、機械研磨の代わりにどのような場合に指定するか? +
イスタンブール工場でのカスタム製作プロジェクトの標準リードタイムは? +
イスタンブール以外の港に製作物を輸送し、現地造船所が据付することは可能か? +
既存のステンレス部品の修理・改修も承るか? +
お客様について
造船所からヨットオーナーまで
お客様
スーパーヨットオーナー · 造船所・修繕造船所 · 船舶設計士・インテリアデザイナー · ヨット管理会社 · デッキ設備エンジニア
製作・納品対応地域
トルコ——トゥズラ・イスタンブール・ボドルム・アンタルヤ · スペイン——パルマ・デ・マヨルカ · フランス——モナコ・アンティーブ・ラシオタ · イタリア——ヴィアレッジョ · ギリシャ——ピレウス · オランダ——ロッテルダム
対応船種
スーパーヨット · モーターヨット · セーリングヨット · グレット · 商業船舶 · 調査船
Vista Marine製造基準