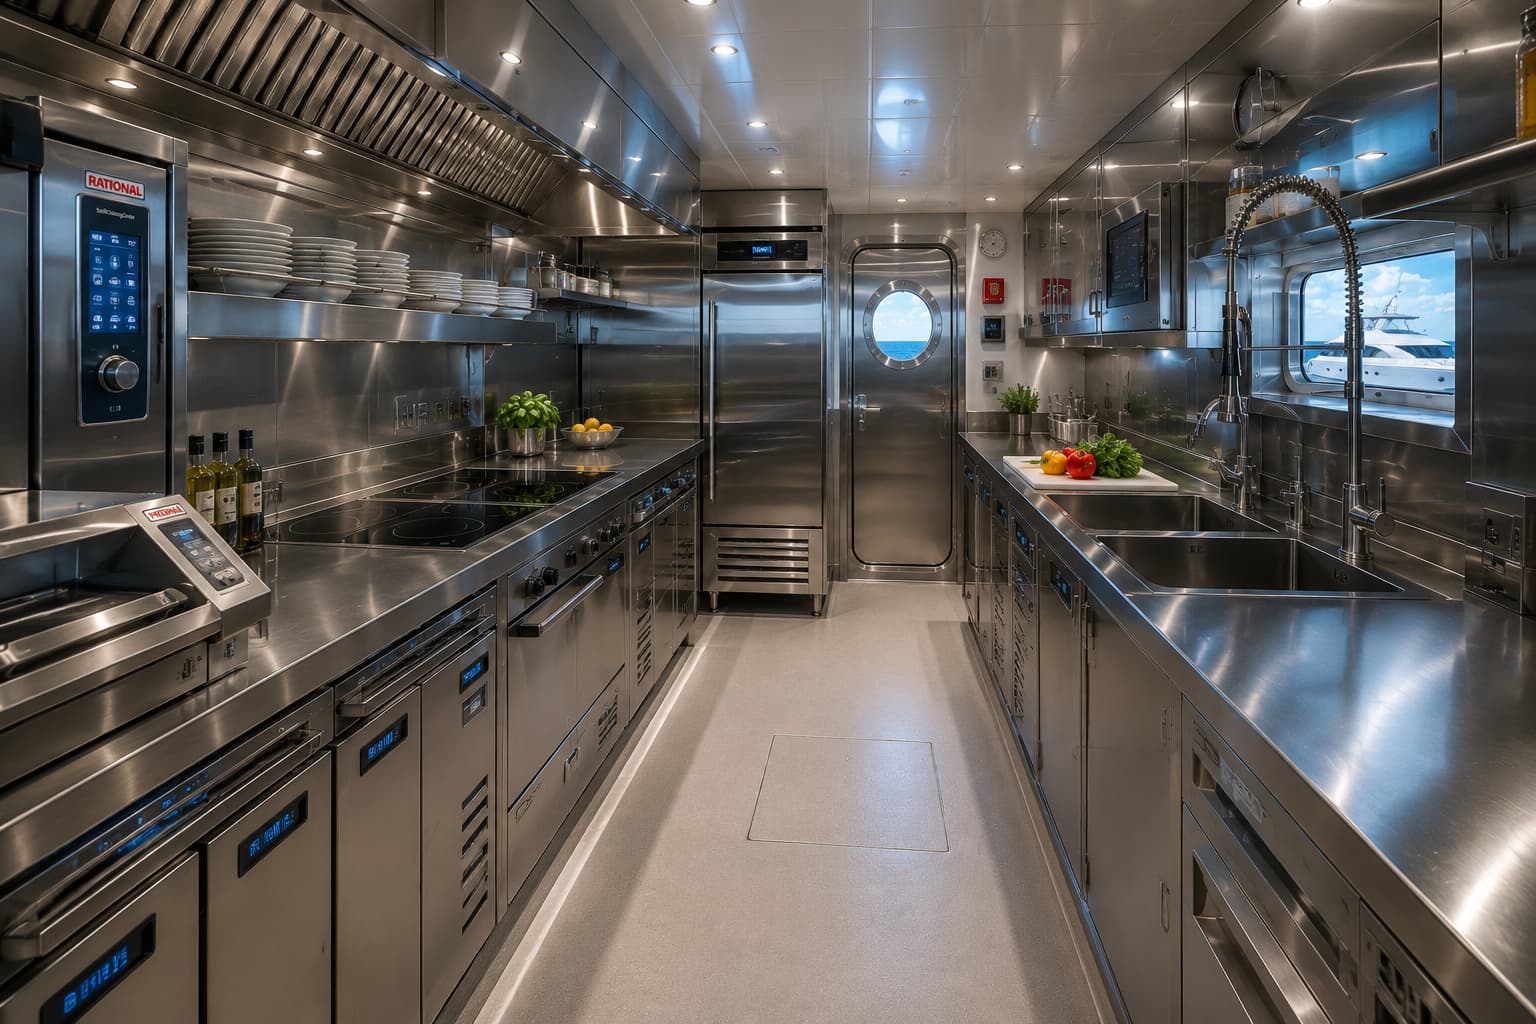
スーパーヨットギャレー改装:最初から最後まで何を期待すべきか
スーパーヨットギャレーの本格的な改装は、調査からコミッショニングまで5つの明確なフェーズを経ます。各フェーズの内容と、遅延が最も生じやすい箇所についてご説明します。
ガイドを読む →
← 全資料へ / 316L ステンレス鋼
ステンレス鋼は、根拠のない安心感をもたらしがちな素材のひとつである。外見は同じで、コストもほぼ同等であり、一見しただけでは316Lと304を見分けることはできない。家庭用キッチンであれば、その違いは問題にならない。しかし、塩水中で運航する船舶においては、10年間もつ表面と18ヶ月でさびが出始める表面の違いを意味することがある。
その違いは、単一の合金元素であるモリブデンに起因する。304グレードは18%のクロムと8%のニッケルを含み——ステンレス鋼をさびにくくするクラシックな18/8の配合式である。316Lグレードはこの配合式に2〜3%のモリブデンを加え、さらに若干低い炭素含有量を持つ(これがLを意味する)。このモリブデンの添加が、塩化物に接したときの鋼材の挙動を根本的に変える。
重要なポイント
| 特性 | 316Lステンレス | 304ステンレス |
|---|---|---|
| モリブデン含有量 | 2–3% | なし |
| クロム含有量 | 16–18% | 18–20% |
| ニッケル含有量 | 10–14% | 8–10.5% |
| 最大炭素含有量 | 0.03% | 0.08% |
| PRE値 | 24–26 | 18–19 |
| 海水孔食耐性 | 高 | 中程度 |
| 溶接適合性 | 優秀(鋭敏化リスク低) | 良好(鋭敏化リスクあり) |
| 船舶推奨 | ✓ 推奨——すべての露出海洋表面 | ✗ 乾燥した内部空間のみ |
| シート価格プレミアム | +15–25% | 基準 |
海水には約19,000 ppmの塩化物イオンが含まれている。喫水線から数デッキ上にあるギャレーでさえ、空気中や飛沫、調理する食材の中に塩化物が存在する。塩化物はステンレス鋼の耐食性を担う不動態酸化皮膜を攻撃する。304の場合、この攻撃は孔食——急速に生成し、一旦形成されると研磨で取り除くことがほぼ不可能な小さく深い穴——を引き起こすことがある。316Lに含まれるモリブデンは、塩化物攻撃に対して不動態皮膜を安定させ、材料の孔食指数(PRE)を大幅に向上させる。304のPREは約18〜19であるのに対し、316LではPREは24〜26に上昇する。この数値の差は、実際の運用において大きく異なる結果をもたらす。
すき間腐食は両グレードに発生する関連した破損形態であるが、海洋環境においては304の方が顕著に深刻である。ガスケットの下、締結具の頭部の裏側、溶接継ぎ目、そして2つの表面が少量の滞留液体を閉じ込める箇所で発生する。閉じ込められた液体中の酸素が消費され、濃淡電池が形成される——腐食が急速に進む微小環境である。304ではこのプロセスが数ヶ月以内に始まることがある。316Lでは、同じ条件下でも開始まで数年を要することがある。
鋼材は加工工場を汚染された状態で出る。切断、研削、溶接、成形はいずれも表面に鉄汚染をもたらす——工具から、溶接部周辺の熱影響部から、あるいは工場内での軟鋼との交差汚染から生じる。この表面鉄は急速に腐食し、部品全体を変色させることがある。不動態化処理はこの状態を逆転させる。
船舶グレード316Lの不動態化処理は、通常、管理された濃度と温度でのクエン酸または硝酸浴を用いる。酸は下地のクロム・ニッケル合金を攻撃することなく、表面の遊離鉄を溶解する。残るのはクロムが豊富なクリーンな表面であり、保護酸化皮膜が迅速かつ完全に再形成される。船内の加工品——カウンター、シンク、棚、排水溝——においては、不動態化処理は省略できない。電解研磨はさらに一歩進み、腐食の核形成部位となる表面の微小な突起を平滑化する。デッキ金物や喫水線に近い部品には、追加コストをかける価値がある。
実用上の注意点:加工業者が混合工具——軟鋼とステンレスに同じアングルグラインダーを使用——を使っている場合、母材のグレードにかかわらず汚染が持ち込まれる。ステンレス加工には専用工具を指定すること。加工契約に追加するだけで済む単純な要件であり、追加コストはかからない。
改装調査で最も頻繁に見られる故障は、316Lが指定されているところで304が使用されているケースである。材料証明書が誤っていたか、加工業者がコスト削減のためにグレードを代替したかのどちらかである。この違いは12〜18ヶ月後にのみ明らかになり、通常は最初に溶接継ぎ目と排水貫通部に現れる。その時点では腐食が構造的に深刻となっており、処置ではなく交換のみが唯一の解決策となる。
もう一つの一般的な故障パターンは、316Lの板材を使用しながら304の固定具を使うケースである。ネジ、ブラケット、スタッドは調達時に見落とされがちな細部であるが、滞留水分に最も晒される部品でもある。316Lのカウンターに取り付けた1本の304締結具は、最初に締結具頭部にさびが現れ、その後変色が外側に広がる——カウンター自体が劣化しているように見えるプロセスである。全面的に316LまたはA4船舶グレードの固定具を指定すること。
溶接ワイヤーの不適切な選択による故障も確認されている。316Lの母材を308フィラーで溶接する——よくある工場の誤り——と、腐食環境で304に近い挙動を示す溶接ビードが生じる。船舶用ステンレス部品の溶接には、316L対応フィラー(316Lまたは317L)を使用し、溶接部位は加工後に不動態化処理を施すべきである。
304は劣った材料ではない——特定の環境においては単に不適切なツールなのである。塩水飛沫や滞留水に触れることのない乾燥した内部空間、倉庫、またはキャビネット枠組みでは、304は良好なパフォーマンスを発揮しコストも低い。外装材の後ろにある構造部材には、304は十分適切である。グレードの区別が重要となるのは、ギャレー、ランドリールーム、特にデッキエリアの露出表面においてである。
私たちのポートフォリオに掲載されているKalamış Marinaレストランプロジェクトがこの考え方を説明している:カウンタートップ(清潔で良好な排水と定期的な清掃が施される食品接触表面)には304を使用し、壁面棚(換気からの塩分空気に直接かつ継続的に晒される場所)には316Lを使用した。同じプロジェクトに2つのグレードを使い、それぞれの環境に適切に指定した。
316Lシートは、現在のヨーロッパ市場価格で同等の304に対して約15〜25%のプレミアムがある。典型的なスーパーヨットのギャレーカウンターおよびシンクの加工——おそらく12〜18平方メートルの表面——において、そのプレミアムは総加工コスト約€18,000〜35,000のうち€1,500〜3,500に相当する。早期改装のコストや、チャーターシーズン中に腐食した表面を交換する混乱と比べれば、アップグレードコストは取るに足らないものである。
表面積が数百平方メートルに及ぶ大型商業船では計算が異なる。そのような場合、ゾーン別仕様アプローチが合理的である:ギャレー表面、排水溝、デッキ上のすべてには316L、内部の乾燥倉庫の枠組みには304。これが1,200名乗りのクルーズ船プロジェクトで仕様決定がなされた方法であり、両グレードが——それぞれ正しい位置に——使用されている。
関連技術記事
スーパーヨットギャレーの本格的な改装は、調査からコミッショニングまで5つの明確なフェーズを経ます。各フェーズの内容と、遅延が最も生じやすい箇所についてご説明します。
ガイドを読む →
Europe
Asia Pacific
Americas