Рефітинг камбузу суперяхти: що очікувати від початку до кінця
Повний рефітинг камбузу суперяхти проходить п'ять окремих фаз — від огляду до введення в експлуатацію. Ось що включає кожна фаза і де найімовірніші затримки.
Читати посібник →
← Всі ресурси / 316L нержавіюча сталь
Нержавіюча сталь — один із тих матеріалів, що навіює хибну впевненість. На вигляд вона однакова, коштує приблизно однаково, і з першого погляду 316L та 304 не відрізнити. На домашній кухні це розрізнення несуттєве. На судні, що експлуатується в солоній воді, воно може означати різницю між поверхнею, що прослужить десять років, і поверхнею, яка починає іржавіти через вісімнадцять місяців.
Різниця зводиться до одного легуючого елемента: молібдену. Марка 304 містить 18% хрому та 8% нікелю — класична формула 18/8, що робить нержавіючу сталь нержавіючою. Марка 316L додає до цієї формули 2–3% молібдену разом із дещо нижчим вмістом вуглецю (звідси «L»). Ця добавка молібдену кардинально змінює поведінку сталі в присутності хлоридів.
Ключові висновки
| Характеристика | 316L нержавіюча | 304 нержавіюча |
|---|---|---|
| Вміст молібдену | 2–3% | Відсутній |
| Вміст хрому | 16–18% | 18–20% |
| Вміст нікелю | 10–14% | 8–10,5% |
| Макс. вміст вуглецю | 0,03% | 0,08% |
| Значення PRE | 24–26 | 18–19 |
| Стійкість до точкової корозії в морській воді | Висока | Помірна |
| Придатність до зварювання | Відмінна (низький ризик сенсибілізації) | Добра (ризик сенсибілізації присутній) |
| Рекомендація для моря | ✓ Рекомендована — для всіх відкритих морських поверхонь | ✗ Лише для сухих внутрішніх приміщень |
| Цінова надбавка на лист | +15–25% | Базова |
Морська вода містить приблизно 19 000 ppm іонів хлориду. Навіть у камбузі, розташованому на кілька палуб вище ватерлінії, хлориди присутні в повітрі, у бризках і в продуктах, що готуються. Хлориди руйнують пасивний оксидний шар, який забезпечує корозійну стійкість нержавіючої сталі. У випадку 304 такий вплив може спричинити точкову корозію — невеликі глибокі отвори, що утворюються швидко і майже неможливо відполірувати після того, як вони з'явились. Молібден у 316L стабілізує пасивний шар проти впливу хлоридів, суттєво підвищуючи показник стійкості до точкової корозії (PRE). PRE марки 304 становить близько 18–19; у 316L він зростає до 24–26. Цей чисельний розрив відповідає дуже різному практичному результату.
Щілинна корозія — пов'язаний режим руйнування, що стосується обох марок, але значно агресивніший для 304 в морських умовах. Вона виникає під прокладками, за головками кріплень, у зварних швах і скрізь, де дві поверхні утримують невеликий об'єм стоячої рідини. Кисень у цій замкнутій рідині витрачається, і утворюється концентраційна комірка — мікросередовище, де корозія прискорюється стрімко. На 304 цей процес може розпочатися за кілька місяців. На 316L за тих самих умов він може тривати роками, перш ніж почнеться.
Сталь виходить із виробничого цеху в скомпрометованому стані. Різання, шліфування, зварювання та формування — усе це вносить залізне забруднення на поверхню: з інструментів, із зони термічного впливу навколо зварних швів або в результаті перехресного забруднення від м'якої сталі на виробництві. Це поверхневе залізо швидко іржавіє і може залишити плями на всьому компоненті. Пасивація усуває це.
Пасивація морської 316L зазвичай передбачає ванну з лимонною або азотною кислотою при контрольованій концентрації та температурі. Кислота розчиняє вільне залізо з поверхні, не впливаючи на основний сплав хрому та нікелю. Те, що залишається, — це чиста, збагачена хромом поверхня, яка швидко й повноцінно відновлює свій захисний оксидний шар. Для виробів, що виготовляються на борту, — стільниць, раковин, полиць, зливних каналів — пасивація є обов'язковою. Електрополірування йде далі, вирівнюючи мікровиступи поверхні, що є центрами зародження корозії; для палубного обладнання або елементів поблизу ватерлінії додаткові витрати виправдані.
Практична примітка: якщо ваш виробник використовує змішаний інструмент — той самий кутошліфувальний верстат для м'якої сталі та нержавіючої сталі — ви вносите забруднення незалежно від марки основного матеріалу. Вимагайте виділеного інструменту для робіт із нержавіючою сталлю. Це проста вимога для включення до виробничого договору, і вона нічого не коштує.
Найпоширеніша відмова, з якою ми стикаємося під час обстежень рефітингу, — це використання 304 там, де була передбачена 316L. Матеріальний сертифікат міг бути неправильним, або виробник замінив марку задля економії. Різниця стає видимою лише через дванадцять-вісімнадцять місяців, як правило, спочатку на зварних швах і зливних отворах. До того моменту корозія настільки серйозна, що єдина відповідь — заміна, а не лікування.
Другий поширений сценарій відмови — використання листа 316L, але кріплень із 304. Гвинти, кронштейни та шпильки — це деталі, що часто упускаються при закупівлі, але саме вони найбільше піддаються впливу стоячої вологи. Одне кріплення з 304 крізь стільницю з 316L спочатку покажеться іржею на головці кріплення, а потім пляма розширюватиметься назовні — процес, що виглядає так, ніби руйнується сама стільниця. Вимагайте кріплень із 316L або A4 морського класу скрізь.
Ми також стикалися з відмовами, спричиненими неправильним зварювальним дротом. Основний матеріал 316L, зварений із присадкою 308 — поширена помилка на виробництві, — дає зварні шви, що поводяться швидше як 304 в корозивних умовах. Будь-яке зварювання морського компонента з нержавіючої сталі повинне використовувати сумісну присадку для 316L (316L або 317L), а зону зварювання слід пасивувати після виготовлення.
304 — не нижчосортний матеріал: просто неправильний інструмент для певних умов. У сухих внутрішніх приміщеннях, коморах або рамах шаф, що ніколи не зазнають сольового бризу або стоячої води, 304 працює добре і коштує менше. Для структурних елементів за облицюванням 304 цілком підходить. Розрізнення марок має значення на відкритих поверхнях у камбузах, пральнях і особливо палубних зонах.
Проект ресторану в марині Каламиш, зазначений у нашому портфоліо, ілюструє цю логіку: ми використали 304 для стільниць (чисті поверхні, що контактують із їжею, з хорошим дренажем і регулярним прибиранням) і 316L для настінних полиць (де морське повітря з вентиляції було прямим і постійним). Той самий проект, дві марки, кожна правильно підібрана для свого середовища.
Лист 316L коштує на 15–25% дорожче, ніж еквівалентний лист 304 за поточними цінами на європейському ринку. Для типового виготовлення стільниці та раковини камбузу суперяхти — приблизно 12–18 кв. м поверхні — ця надбавка становить €1 500–3 500 при загальній вартості виготовлення близько €18 000–35 000. Порівняно з витратами на передчасний рефітинг або перебоями від заміни корозійних поверхонь у середині чартерного сезону, вартість переходу є незначною.
Розрахунок інший для великих комерційних суден, де площі поверхонь вимірюються сотнями квадратних метрів. У таких випадках доцільний зональний підхід до специфікації: 316L для поверхонь камбузу, зливних каналів і всього, що знаходиться над палубою; 304 — для внутрішніх сухих складських рам. Саме так приймалися специфікаційні рішення в нашому проекті круїзного лайнера на 1 200 пасажирів, де присутні обидві марки — кожна на своєму місці.
Пов'язані технічні статті
Повний рефітинг камбузу суперяхти проходить п'ять окремих фаз — від огляду до введення в експлуатацію. Ось що включає кожна фаза і де найімовірніші затримки.
Читати посібник →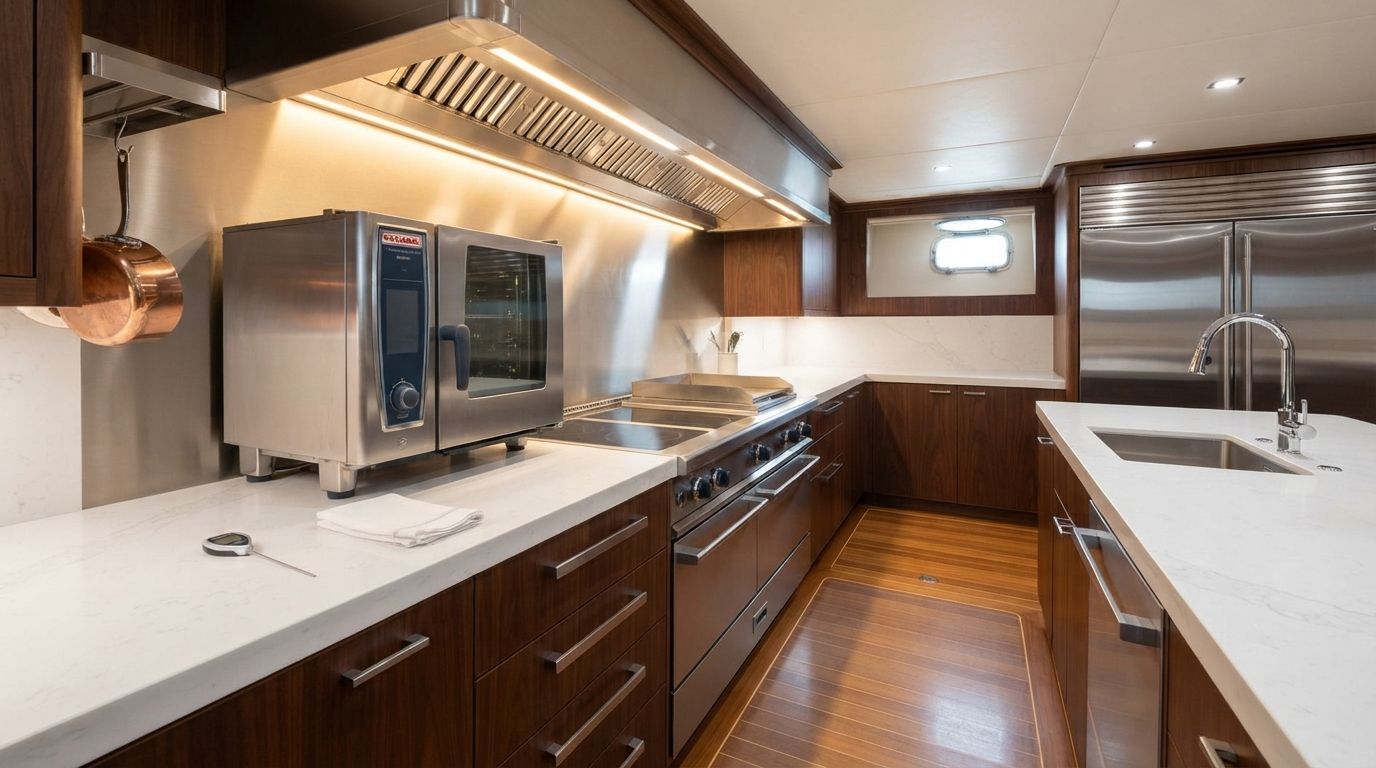
Відкритий вогонь і зберігання ЗВГ несуть реальні ризики на яхтах. Аргументи на користь морської індукційної плити — безпека, продуктивність і бренди, що її забезпечують.
Читати посібник →Europe
Asia Pacific
Americas